
Desde la década de 1990, varios países extranjeros han comenzado a estudiar la tecnología de beneficio inteligente y han logrado algunos avances teóricos, como GunsonSortex en el Reino Unido y Outo-kumpu en Finlandia. RTZOreSorters, entre otros, han desarrollado y producido más de diez tipos de clasificadores fotoeléctricos industriales, clasificadores radiactivos, etc., y se han aplicado con éxito en el campo de la clasificación de metales no ferrosos y metales preciosos, pero debido a su alto precio, baja precisión de clasificación y pequeña capacidad de procesamiento, su promoción y aplicación se ven limitadas.
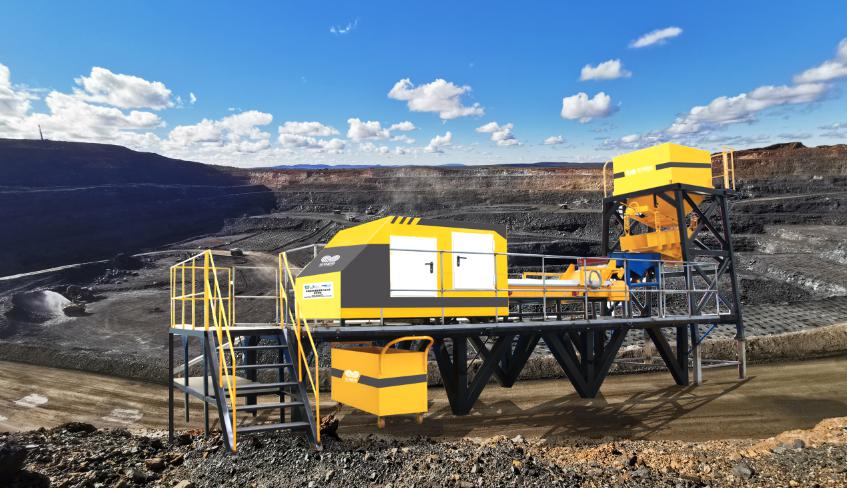
En comparación con otros países, la investigación tecnológica relacionada en mi país comenzó relativamente tarde y el campo de investigación es relativamente limitado. Alrededor del año 2000, aparecieron algunas máquinas clasificadoras en el mercado nacional, principalmente clasificadoras por color, clasificación por infrarrojos, clasificación eléctrica, etc., utilizadas principalmente para clasificar granos, alimentos, té, medicamentos, materias primas químicas, papel, vidrio, clasificación de residuos y otras industrias, pero para metales preciosos y raros como oro, tierras raras, cobre, tungsteno, carbón, mineral de hierro débilmente magnético, etc., no se pueden preseleccionar y descartar de manera efectiva con anticipación, especialmente en el equipo de lanzamiento de cola de preselección inteligente en seco que todavía está en blanco.
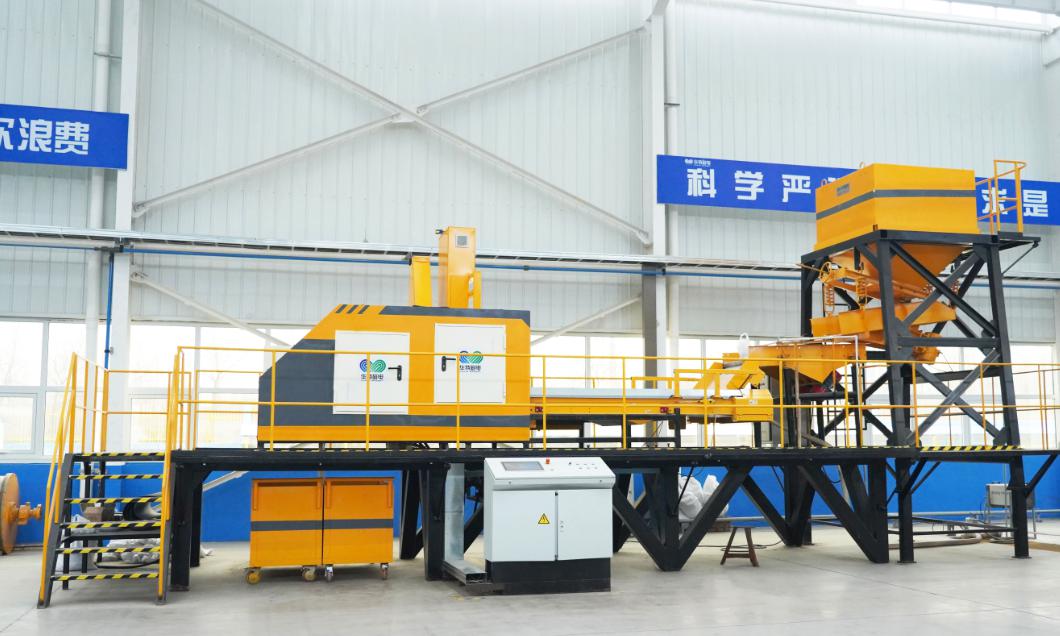
Actualmente, las minas nacionales no cuentan con equipos especiales eficaces para la preselección de minerales refractarios de baja magnetización, minerales de metales no ferrosos, etc., dependiendo principalmente del método de clasificación manual y el método de separación magnética, y el tamaño de partícula de clasificación generalmente está entre 20 y 150 mm. Alta resistencia y alto costo. Para minerales con pequeñas diferencias en apariencia color, brillo, forma y densidad entre el mineral y la roca estéril, la eficiencia de clasificación es baja, el error es grande y algunos no se pueden distinguir. Para la magnetita, el método de separación magnética se puede utilizar para fundir los relaves, pero para minerales con propiedades magnéticas débiles, minerales de metales no ferrosos, etc., el error de separación es grande, la eficiencia de separación es baja y hay un grave desperdicio de recursos.
La máquina clasificadora inteligente con sensores es adecuada para el pretratamiento de minerales con una alta tasa de dilución del mineral en bruto y un buen efecto de separación entre la roca circundante y el mineral útil después de la trituración.
01
Reducir la ley de corte de las minas equivale a ampliar las reservas industriales de mineral;
02
Reducir el coste de la molienda y el procesamiento posteriores;
03
La capacidad de procesamiento del sistema puede mejorarse siempre que el equipo de molienda original permanezca sin cambios;
04
Mejorar el grado seleccionado contribuye a estabilizar y mejorar la calidad de los concentrados y a reducir los costos de fundición;
05
Reducir las existencias de relaves de grano fino, disminuir los costos de producción y mantenimiento de los estanques de relaves y mejorar el factor de seguridad en los alrededores del área del embalse.
Tomemos como ejemplo las minas de oro: actualmente, los recursos auríferos probados de mi país son de 15 000 a 20 000 toneladas, ocupando el séptimo lugar en el mundo, con una producción anual de oro de más de 360 toneladas, reservas de oro en roca que representan aproximadamente el 60%, y una ley promedio del yacimiento de mineral de aproximadamente el 5%. Aproximadamente g/t, las reservas de mineral de oro en roca son de aproximadamente 3 mil millones de toneladas. Se ha convertido en el mayor productor de oro del mundo. Sin embargo, el proceso de beneficio del oro en mi país todavía adopta el proceso tradicional de flotación-cianuración de concentrado. No hay medios efectivos para desechar los relaves antes de la trituración y molienda primaria. La carga de trabajo de trituración, molienda y flotación es grande, y el costo del beneficio sigue siendo alto. La tasa de pérdida minera es más del 5%, la tasa de recuperación del beneficio y la fundición es de aproximadamente el 90%, el costo del beneficio es alto, la tasa de recuperación de recursos es baja y la protección ambiental es deficiente.
Tras el descarte previo mediante clasificación inteligente con sensores, la roca estéril seleccionada puede representar entre el 50 % y el 80 % del mineral en bruto seleccionado, enriqueciendo el grado de oro seleccionado entre 3 y 5 veces, y reduciendo el número de trabajadores en la planta de procesamiento entre un 15 % y un 20 %, con un aumento del 25 % al 30 % en la roca estéril desechada y del 10 % al 15 % en la producción de metal.
Se puede ahorrar más del 50 % en los costes de trituración y molienda, reducir el volumen de flotación química posterior en más del 50 %, mejorar considerablemente la eficiencia de producción, aumentar el valor de reutilización de la roca estéril, reducir el daño ambiental y aumentar significativamente el beneficio económico.
El rango de tamaño de partícula del sensor inteligente de clasificación puede alcanzar aproximadamente de 1 mm a 300 mm, y el sensor puede identificar hasta 40 000 piezas de mineral por segundo. Solo se necesitan unos pocos milisegundos para que cada pieza de mineral sea detectada por el sensor receptor y reciba la instrucción de clasificación por parte del actuador. El módulo de inyección tarda solo unos pocos milisegundos en completar una ejecución. La capacidad máxima de procesamiento de una sola máquina puede alcanzar las 400 t/h, y la capacidad de procesamiento de un equipo puede llegar a 3 millones de toneladas por año, lo que equivale a la escala de una mina mediana o grande.
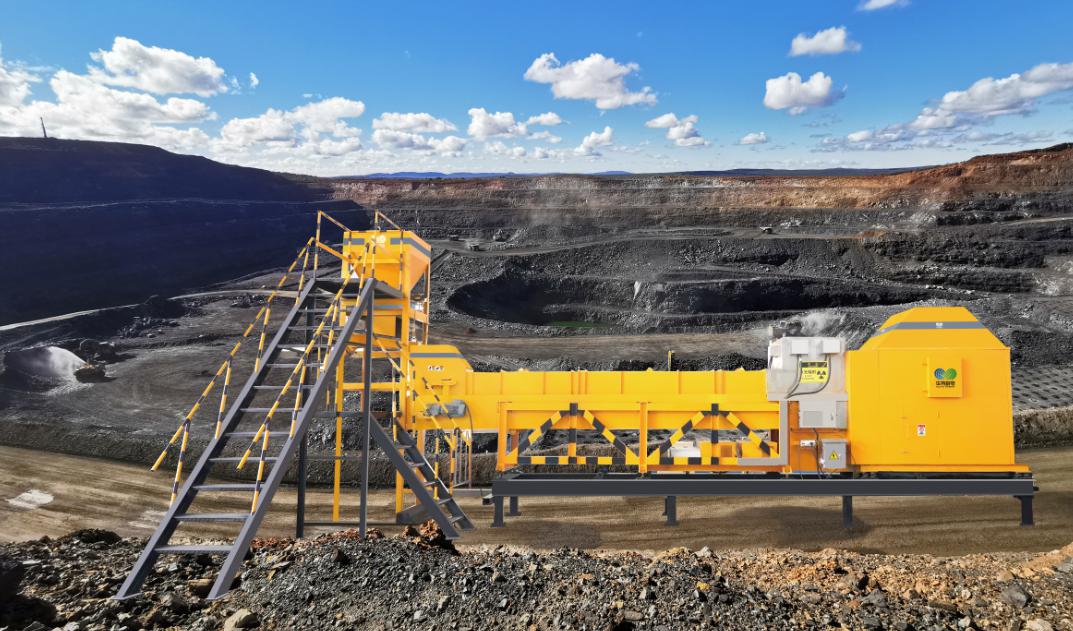
Los equipos de clasificación con sensores inteligentes pueden cambiar fácilmente el software y preestablecer umbrales de clasificación en línea, y responder a las fluctuaciones en la calidad y cantidad del mineral en bruto en tiempo real, algo que no se puede lograr con los equipos de clasificación tradicionales. Siempre que el mineral en bruto alcance un cierto grado de disociación en la etapa de trituración, incluso si se trata solo del grado de disociación de la roca circundante o la ganga, o si el concentrado final se produce directamente, se utiliza principalmente para diversos minerales metálicos (mineral de hierro no magnético o débilmente magnético, cobre, plomo, zinc, níquel, tungsteno, molibdeno, estaño, tierras raras, oro, etc.), carbón y minerales no metálicos como talco, fluorita, carbonato de calcio, dolomita, calcita, apatita, etc. La cantidad de concentrado grueso que ingresa al proceso posterior se reduce considerablemente y la ley mejora, lo que puede reducir en gran medida el costo de la molienda y el beneficio posteriores. El beneficio con sensores inteligentes no tiene rival en términos de precisión de identificación y respuesta en comparación con la clasificación manual tradicional, la separación magnética y la separación fotoeléctrica. Velocidad, eficiencia de clasificación y capacidad de procesamiento. La clasificación inteligente mediante sensores es una manifestación integral de la tecnología de detección moderna y la tecnología digital, y se ha convertido en la principal dirección de desarrollo de la preselección de minerales.
Los recursos minerales chinos se componen principalmente de menas de baja ley, y su capacidad de almacenamiento es considerable. La gestión de residuos, la mejora de la eficiencia de la molienda y el procesamiento posteriores, la reducción de los costos de procesamiento y la respuesta proactiva a las exigencias nacionales de "construir minas inteligentes y sostenibles" se han convertido en una tendencia inevitable para el desarrollo de la industria minera del país. Por lo tanto, el desarrollo de equipos de clasificación inteligentes adecuados para los minerales nacionales es inminente y presenta un amplio potencial de mercado.
Fecha de publicación: 25 de febrero de 2022